Материал: Отчет практика
- гибкие (самонастраиваемые) системы. Это системы, которые способны осуществлять выбор необходимых действий в процессе работы. Изменение конфигурации процесса (последовательности и условий выполнения операций) осуществляется на основании информации о ходе процесса.
Эти типы систем могут применяться на всех уровнях автоматизации процессов по отдельности или в составе комбинированной системы [2].
-
АСУ ТП
Автоматизированная система управления технологическим процессом (АСУ ТП) — комплекс программных и технических средств, предназначенный для автоматизации управления технологическим оборудованием на предприятиях. Под АСУ ТП обычно понимается комплексное решение, обеспечивающее автоматизацию основных технологических операций на производстве в целом или каком-то его участке, выпускающем относительно завершенный продукт.
Современные автоматизированные системы управления технологическими процессами (АСУ ТП), применяемые на опасных производствах и предприятиях, как правило, состоят из распределенной системы управления (РСУ) и системы противоаварийной автоматической защиты (ПАЗ). Далее все ограничивается МЗУ, проще говоря, механической прочностью материалов.
РСУ представляет собой программно-аппаратный комплекс, состоящий из следующих элементов:
-
Контрольно-измерительные приборы (КИП) – оборудование с помощью которого выполняется непосредственное наблюдение и управление технологическими процессами. Всевозможные клапаны, отсекатели, электрические задвижки, датчики давления, температуры, уровня, газоанализаторы, насосы, вакуум вытяжки и многие другие устройства относятся к КИП. По типу сигналы от КИП могут быть аналоговые (4-20мА, 0-5В и т.д.) и дискретные.
-
Программируемый логический контроллер (ПЛК) – сердце АСУ ТП, состоит из дублированных источников питания, дублированных процессорных модулей и модулей входов-выходов. К модулям входов-выходов подключаются непосредственно датчики и регулирующее оборудование с поля. В процессорные модули загружена логика автоматического регулирования и защитных блокировок.
-
Собственно, станция оператора и станция инженера, откуда контролируется процесс.
-
ПАЗ
На рынке промышленных контроллеров отдельную нишу занимают программируемые логические контроллеры (ПЛК) для применения в системах противоаварийной защиты. Системы ПАЗ предназначены для поддержания технологического оборудования и производства в безопасном состоянии, своевременном выявлении и предупреждении аварийной ситуации, проведении аварийных блокировок по заданным алгоритмам в случае возникновения аварийной ситуации, а также останова технологического процесса и оборудования и перевода управляющих механизмов в безопасное для окружающей среды и персонала состояние.
Согласно ПБ 09-170-97 АСУТП должна соответствовать требованиям ГОСТ 24.104 – 85 «Системы автоматического управления технологическими процессами и ПАЗ на базе средств вычислительной и микропроцессорной техники», техническому заданию на систему и обеспечивать следующие функции:
-
постоянный контроль параметров процесса и управление режимом для поддержания регламентированных значений этих параметров;
-
контроль работоспособного состояния системы ПАЗ и регистрация срабатывания защит;
-
постоянный контроль состояния окружающей среды в пределах объекта;
-
постоянный анализ изменения параметров в сторону критических значений и прогнозирование возможной аварии;
-
контроль с помощью средств управления и ПАЗ за развитием и локализацией опасной ситуации, выбор и реализация оптимальных управляющих воздействий;
-
проведение операций безаварийного пуска, остановки и всех необходимых для этого переключений;
-
выдача информации о состоянии безопасности на объекте в вышестоящую систему управления.
-
Регуляторы
Разделяют три типа регуляторов:
-
Пропорциональный регулятор (П)
Y
= K*X
-
Пропорционально-интегральный регулятор (ПИ)
Y
= K*X/(1+TP)
-
Пропорционально-интегрально-дифференциальный регулятор (ПИД)
ПИД-регулятор – самый сбалансированный из всех регуляторов, построенных на основе типовых звеньев, поэтому широко применяется в различных сферах.
По сути, данное устройство это эволюция ПИ-регулятора. Пропорциональная составляющая вырабатывает сигнал, который противодействует отклонению регулируемой величины в данный момент времени (идеология чисто П-регулятора). Интегральная составляющая накапливает результирующее значение, нивелируя, таким образом, недостаток П-регулятора – наличие статической ошибки.
Y
= K*X*р/(1+TP)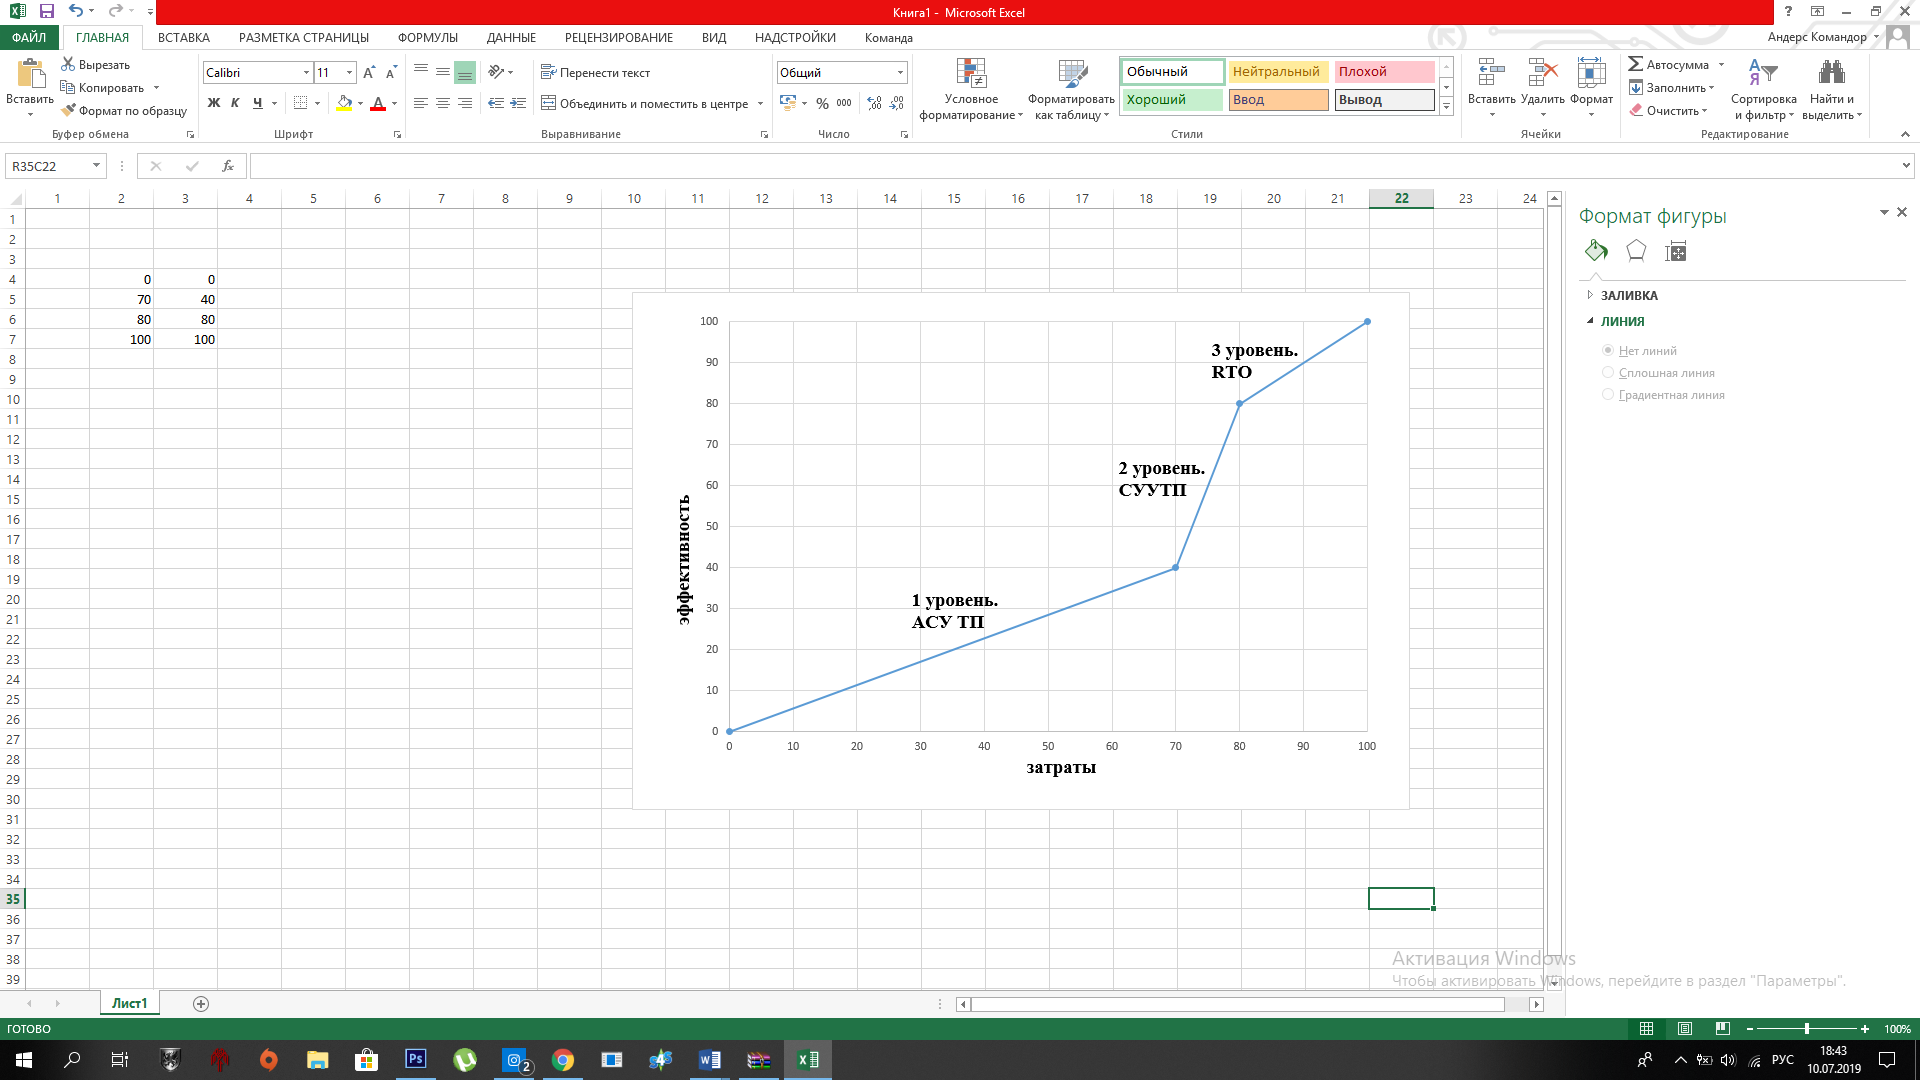
Рис.1. Зависимость эффективности (%) от затрат (%) на различных уровнях.
-
Практическая часть
-
Экскурсия на предприятие
-
В Московском подразделении компании 01.09.2018 создан участок по сборке шкафов автоматики и АСУТП. Работники участка приступили к выполнению первого заказа: сборке шкафов САУ ГПА для Бованенского НГКМ ПАО "Газпром". Участок занимается сборкой, проверкой, продажей и отправкой шкафов автоматики.
02.07.2019 Генеральный директор ООО «Контур Автоматизация» Насибуллин Фидус Гадельянович провел экскурсию на участке сборки в качестве части обучения для производственной практики. В ходе экскурсии было изучено строение и подключение кроссовых шкафов, а также ознакомление с интерфейсом оператора.
Кроссовые шкафы – это пространство определенное для коммутации проводов, которые применяются на АТС, в ЛВС или при прокладывании оптических каналов связи. Шкафы кроссовые предназначен для подключения внешних приборов, механизмов, исполнительных устройств, систем сигнализации. Кроссовые шкафы используется для простого и надежного подключения полевых кабелей систем управления и датчиков. Внешние первичные приборы с помощью контрольных кабельных линий подключаются к клеммам шкафа. С кроссового шкафа сигналы поступают в системный шкаф. Шкафы укомплектованы оборудованием зарубежных производителей.
Технические характеристики:
Шкафы имеют варианты размещения необходимого количества кабельных органайзеров, плинтов, ШКОН и обеспечивают удобную прокладку подходящих кабельных линий, так же могут комплектоваться дополнительным оборудованием, по желанию заказчика. Имеют простую конструкцию, которая позволяет быстро собрать шкафы и разместить оборудование. Мощность потребления 300 В٠А (не более). Исполнение шкафа IP43, IP54, IP65. Масса шкафа 300 кг (не более). Средний срок эксплуатации не менее 20 лет.
Назначение изделия:
Шкафы кроссовые предназначены для подключения внешних приборов, механизмов, исполнительных устройств, систем сигнализации. Кроссовые шкафы используются для простого и надежного подключения полевых кабелей систем управления и датчиков, для объединения систем и организации приема/передачи данных.
-
Этапы программирования
В ходе практики была теоретически изучена последовательность программирования в системе YOKOGAWA Centum VP. Хотя непосредственно программировать не было возможности, но зато был предоставлен пакет данных одного из старых проектов ООО «Контур Автоматизация».
Первый этап — это получение данных в EXCEL. Вся необходимая информация о позиции, значении и типа сигнала на входе и выходе, диапазоне измерения и т. д. была указана в этой таблице.
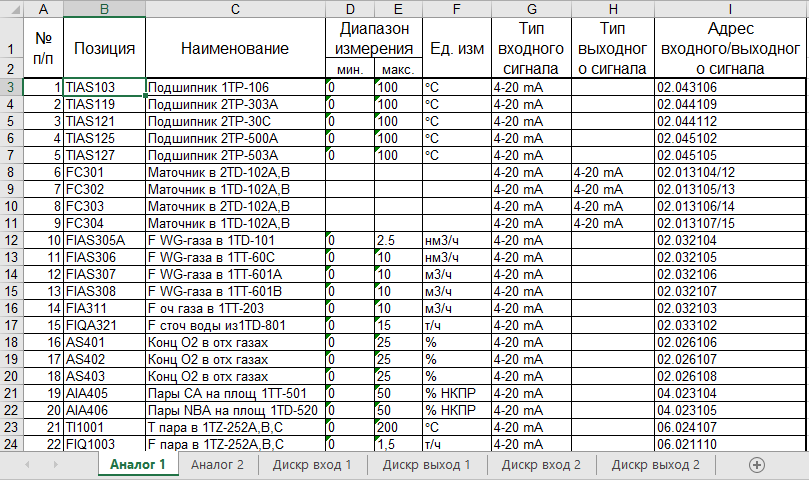
Рис.2. Перечень информации об элементах объекта.
Второй этап заключается в программировании контроллеров. Суть состоит в указании входных и выходных сигналов с помощью тегов для каждого контроллера и визуализации его статуса. Например можно создать схему в которой при нажатии на кнопку ПУСК открывается клапан А и бак наполняется водой и при заполнении бака срабатывает датчик уровня А, и клапан А закрывается.
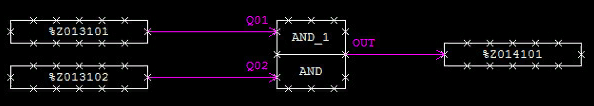
Рис.3. Пример с логическим умножением двух входных сигналов с передачей результата на выход.
Третий этап заключается в создании мнемосхем в которых воссоздается установка полностью для визуализации статуса всего технологического процесса. В данной мнемосхеме воссоздана схема процесса циркуляции регенерированной уксусной кислоты. К каждому элементу привязан тег из EXCEL таблицы и программы, которые мы писали для каждого контроллера отдельно.
Рис.3. Циркуляция регенерированной УК.
В данной мнемосхеме воссоздана схема процесса циркуляции регенерированной уксусной кислоты. К каждому элементу привязан тег из EXCEL таблицы и программы, которые мы писали для каждого контроллера отдельно.
Четвертым этапом является Свитч. В данном этапе для всех переключателей, кнопок, тумблеров и т. д. указывается обозначение их действий. Например: старт/стоп; открыть/закрыть; вверх/вниз и т. п. С помощью свитча создается простейшая панель управления для оператора с визуализированными кнопками при нажатии на которые происходит какое-то действие на самой установке.
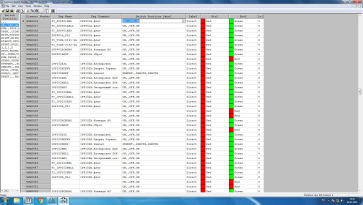
Рис.4. Настройка кнопок для управления циркуляцией регенерированной УК.
Свитч является заключительным этапом программирования и после него вся работа передается на участок по сборке кроссовых шкафов.
-
ВЫВОДЫ
Был проведён анализ литературы, на основании которого были получены новые знания в облсти АСУ ТП.
В ходе практики были изучены принципы автоматизации процессов, а также их программирование.
Были полностью изучены все документы и файлы нужные для программирования и передачи потом клиенту включая фото мнемосхем, руководства, инструкции, описание программного обеспечения и т. п., которые нам в готовом виде предоставило предприятие, что позволило лучше понять структуру АСУ ТП.
В ходе практики были сформированы следующие компетенции:
|
№ |
Наименование ПК |
Содержание ПК |
|
ПК-1 |
|
В ходе практики была проведена экскурсия в цех сборки кроссовых шкафов. |
|
ПК-2 |
|
Процесс сборки кроссовых шкафов. |
|
ПК-3 |
|
Использование программного обеспечения Yokogawa. |
|
ПК-4 |
|
Для работы были изучены технические характеристики оборудования и вся прилагаемая документация. |
|
ПК-5 |
|
В работе отображена целесообразность использования природного сырья вместо дефицитных и вредных материалов |
|
ПК-6 |
|
Данная работа проводилась с соблюдением всех правил техники безопасности при работе в научных и норм охраны труда на предприятиях лабораториях с использованием оборудования и реагентов
|
|
ПК-7 |
|
Было освоено новое современное оборудование: Кроссовые шкафы, система ПАЗ и РСУ АСУ ТП. |
|
ПК-8 |
|
Сборка кроссовых шкафов из экономически выгодных элементов с соблюдением всех требований. |
|
ПК-13 |
|
Обработка мнемосхем и документации. |
|
ПК-14 |
|
Сборка кроссовых шкафов и их эксплуатация. |
|
ПК-15 |
|
Была изучена методика сборки кроссовых шкафов и их назначение |
|
ПК-16 |
|
Построение мнемосхем в специальном программном обеспечении. |