Курсовая работа (т): Автоматизація процесу сушіння цементу в барабанній сушарці періодичної дії
МІК-52 містить засоби оперативного управління, розташовані на лицьовій панелі контролера. Ці засоби дозволяють вручну змінювати режими роботи, встановлювати завдання, управляти ходом виконання програми, вручну управляти виконавчими пристроями, контролювати сигнали і відображати помилки. Стандартні аналогові й дискретні датчики та виконавчі пристрої підключаються до контролера МІК-52 за допомогою індивідуальних кабельних зв'язків. Усередині контролера сигнали обробляються в цифровій формі.
Контролери МІК-52 можуть об'єднуватися в локальну керуючу мережу шинної конфігурації. Для такого об'єднання ніяких додаткових пристроїв не потрібно. Через мережу контролери можуть обмінюватися інформацією в цифровій формі.
Програмування контролера виконується за допомогою клавіш передньої панелі або по інтерфейсу за допомогою спеціального програмного забезпечення - візуального редактора FBD-програм АЛЬФА.
Технічні характеристики:
Об'єм пам'яті: ПЗП - 256 кбайт, ОЗУ - 8 кбайт
Час циклу: не більше 0.1
Похибки перетворення: АЦП: ±0.2%; ЦАП: ±0.2%
Трирівнева (по входу, виходу і живленню) гальванічна ізоляція
Збереження інформації при відключенні живлення
Час збереження інформації при відключенні живлення - 10 років
Канал інтерфейсного зв'язку RS-485
Швидкість обміну - до 921 Кбіт/с
Температура довкілля: від від -40°С до +70°С
Напруга живлення: від мережі змінного струму ~220, (50±1)Гц
Споживана потужність: не більше 13 ВА
Маса блоку: не більше 1,0 кг
Підключення вхідних, вихідних сигналів, блока живлення та інтерфейсу RS-485 здійснюється за допомогою клемно-блочного з'єднувача КБЗ-34-01.
Для підключення контролера до комп’ютера застосуємо блок перетворення інтерфейсів БПІ-52.
В якості давачів температури використаємо термопари типу Т для швидкого реагування на зміни температур потоків. Характеристика ТП 0395/4:
Температурний діапазон °C (тривало) : −185 до +300
Температурний діапазон °C (короткочасно) : −250 до +400
Клас точності 1 (°C): ±0.5 від −40 °C до 125 °C
±0.004×T від 125 °C до 350 °C
Клас точності 2 (°C): ±1.0 від −40 °C до 133 °C
±0.0075×T від 133 °C до 350 °C
Матеріал термоелектродів: мідь і константан.
В якості давача тиску використовуємо манометр типу МТ-3.
Технічний манометр МТ-3 призначений для виміру тиску повітря і нейтральних середовищ. Діаметр корпусу манометра рівний 60 мм. У штуцері манометра, через який підводиться тиск, є дросель, що є втулкою зі вставленою всередину її тонкою голкою. Дросель призначений для створення гідравлічного опору і усунення різких коливань стрілки. Шкала манометра має 100 рівних ділень на 270, оцифрування шкали виконане через кожних 10 поділок. Діаметр корпусу манометра рівний 365 мм, що полегшує спостереження за змінами свідчень на значній відстані.
Витратоміри електромагнітні ІВК
ТОВ „КатрЛесс” пропонує електромагнітні витратоміри-лічильники ІВК(номер в Держреєстрі У 1479-05), призначені для вимірювання витрат електропровідних рідин (технічної і питної води, пива, кетчупа і т.д.) в діапазоні від 0,06 до 780 м3 на годину. Максимально допустима похибка вимірювання в діапазоні витрат від перехідного до максимального - 1% (на замовлення - 0,2%). Витратоміри випускаються типорозмірів від Ду15 до Ду150,в двох модифікаціях: ІВК-1, ІВК-2. Всі модифікації мають імпульсний вихід. ІВК-2 також має рідкокристалічний індикатор, на який виводиться інформація про миттєву витрату, сумарну кількість рідини і час роботи лічильника. Додатково витратомір може бути обладнаний струмовим виходом (4-20мА).
Витратомір має низькі вимоги до
прямих ділянок трубопроводу - 3Ду перед витратоміром і 2Ду після. Не маючи
жодних конструктивних елементів у внутрішньому каналі, витратомір не створює
додаткового тиску в трубопроводі і не вимагає встановлення фільтрів. Внаслідок
відсутності рухомих частин термін служби витратоміра технічно нічим не
обмежений
|
Найбільший тиск вимірюваної рідини, МПа |
2,5 |
|
Найменша питома провідність вимір. рідини, См/м |
5*10-4 |
|
Найбільша температура вимір.рідини, °С |
150 |
|
Напруга живлення витратоміру, В |
12,0;5,0 або 3,6 батарея |
|
Споживана потужність, не більше, В*А. |
|
|
Середній строк служби, років |
10 |
Давач вологості/061 серія компактних датчиків вологості та комбінованої температури / вологості вимірювання з відмінним співвідношенням ціна / продуктивність. Датчики оптимізовані для додатків OEM. EE06 має вихідного напруги (0-1В) і активної вологості і температури сигнал. EE061 має струмовий вихід (4-20мА) і активної вологості і пасивний сигнал температури.
Широкий температурний і напруговий діапазонах живлення, відмінно довгострокової стабільності та додаткового покриття датчика дозволяє використовувати в багатьох додатках.
Формуємо специфікацію на ТЗА.
Таблиця 3
Специфікація на технічні засоби
автоматизації
№ з/п
Позначення на ФСА
Назва засобу та коротка технічна
характеристика
Тип, марка
1
ПЛК
ПЛК, МІК-52, АІ-8, АО-1, DI-3, DO-5
МІК-52
2
Клемно-блочний з’єднувач, для
МІК-52
КБЗ-34-01 «Мікрол»
3
Блок перетворення інтерфейсів, USB в RS-485
БПІ-52 «Мікрол»
4
Індикатор технологічний мікропроцесорний,
К-сть каналів -1, АО-1, DO-2
ІТМ-10 «Мікрол»
5
ТЕ
Термопара (діапазон робочої температури від
-200 до +350)
ТП 0395/4
6
FE
Давач витрати EMERSON
3051T
7
Виконавчий механізм електричний
багатообертовий, МЭМ-10/160-10Р
МЕМ
8
PE
Давач тиску, min 0 - 600 кПа, max 0 - 60 МПа,
пох. ±0,075%, вих.с. 4 - 20 мА
МТ-3
9
МЕ
Діапазон вимірювання відносноївологості,% від
0 до 100%. Напруга живлення постійного струму, (4-20мА).
EE06/061
10
Клапан електромагнітний для газу та рідин.
Фірма ІТАЛГАЗ, ТЕХМАШ ТОВ
.2 Розроблення розгорнутої
функціональної схеми автоматизації
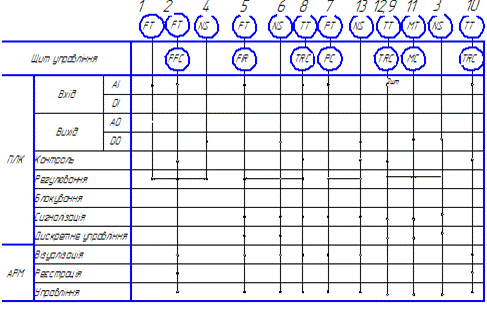
Функціональна схема автоматизації є
основним технічним документом, що визначає функціонально-блокову структуру
окремих вузлів автоматичного контролю, управління і блокування технологічного
процесу та оснащення об'єкта керування приладами і засобами автоматизації.
Розроблення функціональної схеми автоматизації - відповідальний етап
проектування, і від прийнятих на цьому етапі рішень залежить кінцевий результат
автоматизації процесу.
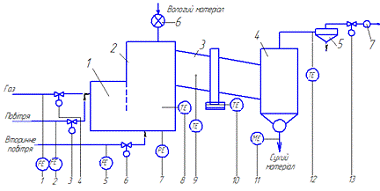
На основі опису технологічного
процесу та обраних технічних засобів автоматизації, складемо функціональну
схему автоматизації (ФСА), наведену на (Рис. 2.1):
Рис 2.1. Функціональна схема
автоматизації процесу
Схема автоматизації технологічного
процесу сушіння в барабанній сушарці передбачає:
Контури регулювання, індикації,
реєстрації, сигналізації параметрів:
автоматичної реєстрації, індикації,
сигналізації витрати паливного газу;
автоматичного регулювання,
індикації, реєстрації, сигналізації дозування вологого матеріалу;
автоматичного регулювання,
індикації, реєстрації, сигналізації температури в змішувальній камері;
автоматичного регулювання,
індикації, реєстрації, сигналізації вологості матеріалу на виході із сушильної
камери ;
автоматичної регулювання, індикації,
реєстрації, сигналізації та розрідження в змішувальній камері;
Контролю і реєстрації підлягають
витрати паливного газу і вторинного|повторного| повітря, а також розрідження і
вологість матеріалу в сушильній камері, та температура в змішувальній камері .
2.3 Розроблення структурної схеми
комплексу технічних засобів
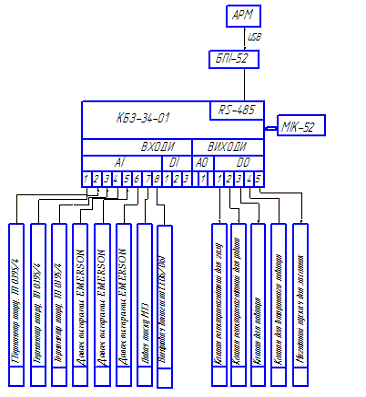
На основі функціональної схеми
автоматизації та вибраної комплектації засобів управління розробляється
структурна схема комплексу технічних засобів.
Рис. 2.2. Структурна схема комплексу
технічних засобів
Представлена структурна схема
відображує зв’язки між каналами регулювання та каналами прийому інформації. На
ній зображено ІІІ рівні: на нижньому рівні знаходяться давачі температури та
тиску, представлено з’єднання з електроприводами відповідних клапанів для
подачі теплоносія та інгредієнтів суміші. Середній рівень відображає
програмовани логічний контролер МІК-52. На верхньому рівні управління
розташовуються промислові чи персональні комп'ютери та панелі оператора.
Всі дані з давачів поступають на
клемно-блочне з’єднання (КБЗ-34-01), а звідти безпосередньо на МІК-52.
Обробивши вхідні дані за наперед складеною програмою роботи ПЛК створює керуючі
сигнали і через клеми вихідних сигналів передає їх на відповідні регулюючі
органи, які змінюють стан технологічного процесу. З’єднання з автоматизованим
місцем оператора відбувається через блок перетворення інтерфейсів (БПІ-52).
Розділ 3. Розроблення програмного
забезпечення проекту
.1 Розроблення алгоритму управління
технологічним об’єктом періодичної дії
Програмне забезпечення розробляється
на основі алгоритмів управління, які створюються в ході проектування АСУТП.
Розробка алгоритмів управління - невід’ємна складова процесу проектування
системи управління.
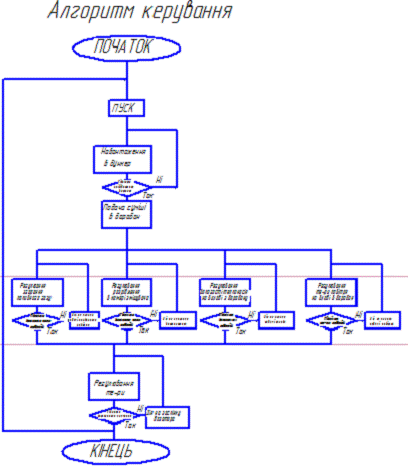
Перш за все, необхідно зобразити
загальний алгоритм роботи системи управління, що пояснює взаємодію всіх рівнів
управління з об'єктом управління і між собою. При цьому необхідно відображати і
взаємодію системи управління з оперативним персоналом. Окремі режими роботи
всієї системи можуть показуватися у вигляді конкретних процесів. Одночасна
робота окремих засобів управління відображується паралельними процесами. Розроблений алгоритм роботи системи
керування зображений на Рис. 3.1:
Рис. 3.1. Алгоритм роботи системи
керування реактором-змішувачем
.2 Характеристика інструментального
програмного забезпечення ПЛК
Контролер містить велику бібліотеку
функціональних блоків достатню для того, щоб вирішувати порівняно складні
завдання автоматичного регулювання і логіко-програмного керування. Крім
функціональних блоків автоматичного регулювання і логіко-програмного керування
в бібліотеці є великий набір функціональних блоків, що виконують динамічні,
статичні, математичні, логічні й аналогово-дискретні перетворення сигналів.
Програмування контролера виконується
за допомогою клавіш передньої панелі або по послідовному інтерфейсу за
допомогою спеціального програмного забезпечення - візуального редактора
FBD-програм АЛЬФА.
Програмний пакет Редактор
FBD-програм АЛЬФА (далі редактор АЛЬФА) призначений для програмування на мові
функціональних блоків мікропроцесорних контролерів МІК-51 виробництва
підприємства МІКРОЛ.
Система програмування реалізована
відповідно до вимог стандарту Міжнаpодної Електpотехнічної Комісії (МЕК) IEC
1131-3 і призначена для розробки прикладного програмного забезпечення збору
даних і управління технологічними процесами, виконуваними на програмованих
контролерах.
Мова функціональних блоків (Function
Block Diagram - FBD) призначена для розробки алгоритмів роботи контролера
шляхом складання в графічному середовищі програми з існуючих функціональних
блоків та їх подальшої настройки.
Мова FBD є візуальною мовою
програмування алгоритмів. Програма, створена на цій мові, називається
FBD-програмою.
Основним призначенням редактора
АЛЬФА є забезпечення максимально зручної інтерактивного середовища
програмування мікропроцесорних контролерів МІК-51, МІК-51 (Н) і МІК-52. АЛЬФА
являє собою програмний продукт, призначений для користувача інтерфейс якого є
близьким до існуючих офісним пакетам. Це передбачає використання ідентичних
прийомів роботи, типових скорочень клавіатури для виконання однотипних операцій,
звичайне розміщення панелей інструментів і кнопок на них.
Редактор АЛЬФА містить інтерактивну
довідкову систему, де наведена вся необхідна інформація про використання
бібліотеки функціональних блоків.
Функціональні можливості пакета:
Розробка FBD - програми для
контролера в спеціальному редакторі. FBD - програма розробляється розміщенням
функціональних блоків у робочому полі та з'єднанням їх в одну діаграму. У
даному режимі є наступні можливості:
Вибір і розміщення функціональних
блоків відповідного функціонального розділу бібліотеки;
Ручний розподіл;
Програмування зв'язків;
Настроювання параметрів блоків.
Запис FBD - програми в контролер.
Читання FBD - програм контролера, їх
збереження в комп'ютері, перевірка, друк на принтері або редагування.
Емуляція і налагодження роботи
програми. Є кілька можливостей налагодження програм:
Режим покрокової емуляції.
Безперервний режим. У ньому програма
безупинно виконується і заданим періодом.
Додаткові сервісні можливості:
Подання FBD - програми у вигляді таблиці;
Друк програми користувача на
принтері;
Автоматичний розподіл параметрів
блоків у регістровій області пам'яті;
Перевірка програми;
Читання й запис параметрів
функціональних блоків;
Ініціювання мережевого обміну;
Режим автоматичної нумерації блоків
у програмі.
.3 Реалізація програмного
забезпечення для ПЛК
Основою для розробки управляючої
програми служить схема алгоритму функцій управління реалізованих в ПЛК,
функціональна схема автоматизації та структурна схема комплексу технічних
засобів.
Для створення керуючої програми для
ПЛК використаємо спеціалізовану мову програмування, рекомендовану стандартом
IEC 61131-3: FBD (Functional Block Diagram) - мову функціонально блокових
діаграм.
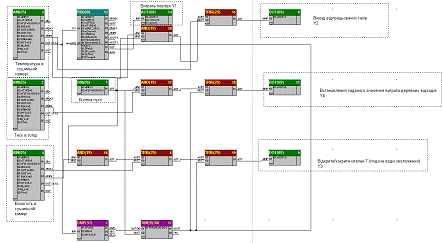
Рис. 3.2. FBD-програма для контролера,
в програмному середовищі «ALFA»
Весь процес починається з того що
розпалюється топка, далі після натиснення кнопки DI 1 (пуск) іде сигнал на всі
інші пов’язані контури управління.
Автоматика перевіряє наявність тиску
тяги в топці і через АІ 2 іде сигнал на логічний елемент І який в свою чергу
перевіряє чи натиснута кнопка пуску DI 1, якщо так то встановлюється задане
значення витрати на дискретним виходом DO 11.
Починається процес розігріву
сушильної камери. Значення температури в сушильній камері з АІ 3 подається на
ПІД регулятор 13, який в свою чергу видає сигнал регулювання на аналоговий
вихід 14, змінює інтенсивність подачі повітря в змішувач згідно із завданням.
На початковій стадії коли температура ще не досягла завдання, засувка викиду
відпрацьованих газів закрита. Коли ж значення температури досягне максимально
допустимого то через дискретний вихід DO 8 відкриється засувка і температура
почне спадати до заданого допустимого робочого значення.
Одним із важливих параметрів, які
регулюються є підтримка заданого значення вологості. Це досягається шляхом
вимірювання відносного значення вологості АІ 4 і при досягненні мінімально
допустимого значення подається сигнал керування на відкриття DO 9 подачі води
на зрошування штабеля. Коли ж значення вологості досягне максимально
допустимого значення, то (DO 9) клапан закриється.
Оскільки цей процес є періодичним, в
даній програмі передбачено час роботи, який реалізується таймером 17. Він
включається тоді коли на компаратор 7 надходить значення температури більше 160
ºС.
Тобто тоді коли сушильна камера розігрілась і процес сушки безпосередньо
перебуває в активному стані. При закінченні часу сушіння з таймера іде
автоматичний сигнал на тригери 18 і 19 для відключення дискретних виходів 11 і
9, та на відключення ПІД-регулятора від роботи. Далі щоб знову запустити процес
потрібно нажати кнопку пуск і вона виконає рестарт таймера і все почнеться з
початку.
Висновки
Виконання даного курсового проекту
АСК процесом сушіння в барабанній сушарці закріпло знань, отримані при вивченні
дисципліни, набуто вміння їх використовувати при вирішенні завдань
автоматизації періодичних технологічних процесів; практично засвоєно методи
розробки автоматизованих систем керування технологічними об’єктами періодичної
дії; вироблено навички проектування розгорнутих функціональних схем
автоматизації; обґрунтовано вибір технічних та програмних засобів
автоматизації; розроблено програмне забезпечення для реалізації функцій
управління об’єктами періодичної дії.
Приведено опис і обґрунтування
положень щодо використання схемно-технічних рішень, вибору технічних і
програмних засобів автоматизації та розробки програмного забезпечення проекту.
Технічні рішення проекту відповідають сучасному рівню розвитку комп’ютерних та
інформаційних технологій.
Було досліджено та описано процес
сушіння для виробництва цементу; наведено характеристику технологічного об’єкта
управління періодичної дії; обґрунтовано вибір параметрів контролю, реєстрації,
дискретного управління, програмного регулювання, захисту, блокування та
сигналізації; представлено функції автоматизованої системи управління об’єктом
періодичної дії.
Дана АСК процесом сушіння - це
комплексна автоматизована система, яка побудована з використанням сучасних
системи автоматизованого проектування та засобів автоматизації фірми МІКРОЛ
МІК-51 і ПК, що в цілому виконують функції вимірювання, контролю, автоматичного
керування та регулювання, візуалізації процесу періодичної дії.
Спроектована АСК забезпечує
оптимальний режим роботи технологічного процесу. Для даної АСК обраний комплекс
ТЗА. Розроблена програма керування для ПЛК МІК-52 мовою FBD блоків.
При розробці системи
автоматизованого управління періодичним технологічним процесом було здійснено
вибір технічних засобів автоматизації, розроблено та описано функціональну
схему автоматизації, розроблено структурну схему комплексу технічних засобів.
Під час розробки програмного
забезпечення проекту наведено алгоритм управління технологічним об’єктом
періодичної дії, характеристику інструментального програмного забезпечення ПЛК
та безпосередньо реалізовано програмне забезпечення для ПЛК.
Список використаної літератури
Клюев
А. С. и др. Проектирование систем автоматизации технологических процессов.
Справочное пособие. - М.: Энергия, 1980.
Кошарский
Б. Д. и др. Справочные материаллы. Автомати-ческие приборы и регуляторы. -
М.: Машиностроение, 1976.
Ликов
М. В. Сушіння у хімічній промисловості. М.: Хімія, 1970.
Справочник.
Промышленные приборы и средства автоматизации. -
М.: Машиностроение, 1987. - 847 с.
Федоров
Ю. Н. Справочник инженера АСУТП: Проекти-рование и разработка.
Учебно-практическое пособие. - М.: Инфра-Инженерия, 2008. - 928 с.
Чистяков
В. С. Краткий Справочник по техническим измерениям. -
М.: Энергоатомиздат, 1990. - 320 с.
ГОСТ
21.404-85. Автоматизация технологических процес-сов. обозначения условные
приборов и средств автоматизации в схемах. - М.: Стандартиздат, 1985.
Ястребецкий
М. А., Солянин В. Л. Определение надежности аппаратуры промышленной автоматики
в условиях эксплуатации. - М.:
Энергия, 1968.