Курсовая работа (т): Автоматизація процесу сушіння цементу в барабанній сушарці періодичної дії
Автоматизація процесу сушіння цементу в барабанній сушарці періодичної дії
Міністерство освіти і науки України
Національний університет водного господарства та природокористування
Кафедра
автоматизації і комп’ютерно-інтегрованих технологій
ПОЯСНЮВАЛЬНА ЗАПИСКА
до курсового проекту
з дисципліни:
" Автоматизація періодичних технологічних процесів "
на тему:
«Автоматизація
процесу сушіння цементу в барабанній сушарці періодичної дії»
Виконала:
студентка групи АУТП - 43
ФПМ і КІС
Павлуш О.О.
Керівники:
Маланчук Є. З.
Клепач М. І.
Рівне - 2013
ЗМІСТ
Вступ
. Аналіз періодичного технологічного процесу як об’єкта керування
.1 Характеристика технологічного об’єкта управління періодичної дії
.2 Обґрунтування і вибір параметрів контролю, реєстрації, дискретного управління, програмного регулювання, захисту, блокування та сигналізації
.3 Функції автоматизованої системи управління об’єктом періодичної дії
. Розроблення автоматизованої системи управління технологічним об’єктом періодичної дії
2.1 Вибір технічних засобів автоматизації для реалізації функцій автоматизованої системи управління об’єктом періодичної дії
.2 Розроблення розгорнутої функціональної схеми автоматизації
.3 Розроблення структурної схеми комплексу технічних засобів
. Розроблення програмного забезпечення проекту
.1 Розроблення алгоритму управління технологічним об’єктом періодичної
.2 Характеристика інструментального програмного забезпечення ПЛК
.3 Реалізація програмного забезпечення для ПЛК
Висновки
Список літератури
автоматизація сушіння
програмне регулювання
Вступ
Найважливішим напрямком науково-технічного прогресу є освоєння провідних технологій та автоматизація виробництва.
На сучасному етапі практично жоден виробничо- технологічний процес не може обійтись без повної чи часткової автоматизації. Це пов’язано із складністю процесів, які протікають, швидкозмінністю та динамічністю режимів, необхідністю точного та своєчасного керування технологічним процесом. Повна чи часткова автоматизація виробничих процесів передбачає контроль, регулювання, та сигналізацію технологічних параметрів за допомогою відповідних автоматичних пристроїв. Не виняток процес виробництва, а конкретно сушіння цементу.
Так як цемент не є природним матеріалом, а його виготовлення - процес дорогий і енергоємний, проте як результат - на виході отримують один з найпопулярніших будівельних матеріалів, який використовується як самостійно, так і в якості складових компонентів інших будівельних матеріалів (наприклад, бетону та залізобетону). Цементні заводи, як правило, перебувають відразу ж на місці видобутку сировинних матеріалів для виробництва цементу.
Виробництво цементу включає два ступені: перша - отримання клінкеру, друга - доведення клінкера до порошкоподібного стану з додаванням до нього гіпсу або інших добавок. Перший етап найдорожчий, саме на нього припадає 70% собівартості цементу. А відбувається це таким чином: перша стадія - це видобуток сировинних матеріалів. Потім цей матеріал відправляється по транспортеру на подрібнення до шматків рівних 10 см в діаметрі. Після цього вапняк підсушується, і йде процес помелу і змішування його з іншими компонентами. Далі ця сировинна суміш піддається випалу. Так отримують клінкер. Друга стадія теж складається з декількох етапів. Це: дроблення клінкеру, сушка мінеральних домішок, дроблення гіпсового каменю, помел клінкера спільно з гіпсом і активними мінеральними добавками. Однак треба враховувати, що сировинний матеріал не буває завжди однаковим, та й фізико-технічні характеристики (такі як міцність, вологість і т. д.) у сировини різні. Тому для кожного виду сировини був розроблений свій спосіб виробництва. У цементній промисловості використовують три способи виробництва, в основі яких лежать різні технологічні прийоми підготовки сировинного матеріалу: мокрий, сухий і комбінований.
Мокрий спосіб виробництва використовують при виготовленні цементу з крейди (карбонатний компонент), глини (силікатна компонент) і залізовмісних добавок (конверторний шлам, залізистий продукт, піритні недогарки). Мокрим цей спосіб названий тому, що подрібнення сировинної суміші проводиться у водному середовищі, на виході виходить шихта у вигляді водної суспензії - шламу вологістю 30-50%. Далі шлам надходить в піч для випалювання, діаметр яких становить 7 м, а довжина - 200 м і більше. При випалюванні з сировини виділяються вуглекислоти. Після цього кульки-клінкери, які утворюються на виході з печі, розтирають у тонкий порошок, який і є цементом.
Сухий спосіб полягає в тому, що сировинні матеріали перед помелом або в його процесі висушують. І сировинна шихта виходить у вигляді тонкоподрібненого сухого порошку.
Комбінований спосіб , як вже випливає з назви, припускає використання і сухого та мокрого способу.
Для кожного способу використовується певний вид обладнання і строго певна послідовність операцій.
По своїй фізичній суті сушка є складним дифузійним процесом, швидкість його визначається швидкістю дифузії вологи із глибини висушуваного матеріалу до поверхні, а потім в оточуюче середовище. Видалення вологи при сушці зводиться до переміщення тепла (вологи) всередині матеріалу, його перенос з поверхні матеріалу до оточуючого середовища. Таким чином, процес сушки є доповненням взаємопов’язаних процесів тепло- та масопередачі.
У даному курсовому проекті
розглянуто методику розробки і дослідження автоматизованої системи управління
процесом сушіння цементу.
Розділ №1. Аналіз періодичного
технологічного процесу як об’єкта керування
.1 Характеристика технологічного
об’єкта управління періодичної дії
Технологічна схема процесу сушіння
цементу, зображена на (Рис. 1).
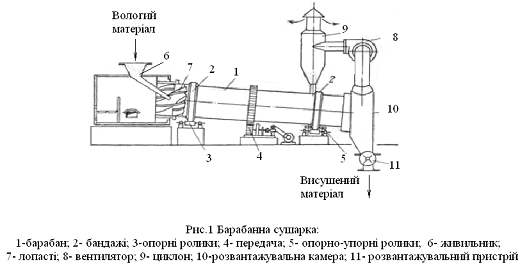
До основних технологічних параметрів відносяться:
) Вологість матеріалу;
) Витрата первинного повітря;
) Витрата вторинного повітря;
) Витрата палива;
) Температура сушильного агента;
) Розрідження сушильного агента;
) Температура продукту на виході;
Так як сушіння являється тепловим процесом обезводнення твердих матеріалів, шляхом випару вологи і відведення пари. В речовині відбувається перенесення тепла і дифузійне переміщення вологи. Продуктивність процесу сушіння визначається інтервалом часу, необхідним для пониження вологості матеріалу від початкового значення Mн до кінцевого Mк.
У хімічній промисловості найбільш поширена конвективна сушка, яка проводиться в барабанних сушарках і сушарках з псевдо розрідженому (киплячому) шарі.
Мета управління полягає в забезпеченні висушування вологого|вогкого| твердого матеріалу, що поступає, до заданого вологості| при певній продуктивності установки за вологим матеріалом.
Основним збуренням процесу є зміна витрати, початкової вологості і дисперсного складу часток твердого матеріалу, а також зміна витрати і початкової температури сушильного агента - теплоносія.
Основна регульована величина процесу
- це залишкова вологість твердого матеріалу.
.2 Обґрунтування і вибір параметрів
контролю, реєстрації, дискретного управління, програмного регулювання, захисту,
блокування та сигналізації
Показником ефективності даного процесу є вологість матеріалу, що виходить з сушарки, а ціллю керування - підтримка визначеного значення цього параметру.
Вологість сухого матеріалу визначається кількістю вологи, що надходить з вологим матеріалом та кількістю вологи, що видаляється з нього в процесі сушки. Кількість вологи, що надходить з вологим матеріалом, залежить від витрати цього матеріалу та його вологи.
Витрата матеріалу визначається завданою продуктивністю сушарки, яка як правило, повинна бути постійною. При зміні витрати матеріалу з ціллю внесення регулюючих впливів продуктивність сушарки може бути нижче розрахункової, що не бажано. Крім того, якщо робота сушарки жорстко пов`язана з роботою інших апаратів, то зміна витрати матеріалу взагалі недопустима. Для стабілізації витрати застосовують автоматичні дозатори.
Вологість матеріалу, що надходить в сушарку, залежить від технологічного режиму попередніх процесів. Зі зміною цього параметра в об`єкт будуть надходити сильні збурюючи впливи.
Температура в барабані сушарки залежить в основному від температур сушильного агенту і матеріалу на входів сушку, а також від їх витрати.
Температура сушильного агенту на вході в сушарку може бути стабілізована шляхом зміни витрати вторинного повітря. Внесення же регулюючих впливів зміною цієї температури може бути пов`язано з значним підвищенням температури матеріалу в початкових точках сушарки, що, як правило, не допустимо (змінюються властивості матеріалу, що сушиться).
Температура в сушарці на вході визначається попереднім процесом. Витрата сушильного агенту можна як стабілізувати, так і змінювати з ціллю внесення регулюючих впливів. Можливість стабілізації і зміни витрати матеріалу була розглянута вище.
Таким чином, всі показники, що впливають на показник ефективності, стабілізувати не можливо. Тому доцільно в якості регулюючої величини взяти сам показник ефективності, а регулюючі речовини вносити зміною витрати палива.
При зміні витрати палива змінюється витрата сушильного агенту, що впливає на вологість сухого матеріалу. Для підтримки постійного співвідношення витрати палива та первинного повітря слід встановити регулятор співвідношення цих витрат. Для знищення збурюючих впливів, які можуть надходити по іншим каналам, необхідно регулювати температуру сушильного агенту на вході в сушарку (зміною витрати вторинного повітря), тиск в сушарці (зміною витрати відпрацьованого сушильного агенту) і витрати вологого матеріалу.
При керуванні процесом сушарки слід контролювати витрату палива, первинного та вторинного повітря, вологого матеріалу, температури сушильного агенту на вході в сушарку и виході з неї, температуру в сушарці, тиск в камері змішування, вологість сухого матеріалу.
Модель такого складного об’єкту можна характеризувати сукупністю наступних параметрів:
Вхідні X1, що поєднують контрольовані, але не регульовані технологічні параметри процесу, наприклад кількість і вид матеріалу, що висушується, ( розмір, початкова вологість);
Неконтрольовані вхідні параметри Х2 , що характеризують вплив таких факторів, як зміна навколишнього середовища, старіння і знос устаткування, неоднорідність матеріалу і нерівномірність розподілу його по об'єкті регулювання і т.д.;
Керуючи параметри У, що характеризує регулюючі впливи, що підтримують заданий режим, сюди відносяться кількість тепла і швидкість обертання сушильного барабана;
Вихідні параметри Q, що характеризують якість матеріалу, що висушується, наприклад задана кінцева вологість;
Вихідні параметри Е, що характеризує економічну ефективність об'єкта регулювання, а саме: найменшу тривалість процесу сушіння при збереженні якості речовини, що висушується, і ККД сушильної установки.
Розглянувши технологічну
схему, занесемо назви технологічних параметрів, їх номінальні значення та
можливі межі відхилень від цих значень в технологічну карту, яку складемо у
вигляді таблиці 1
Таблиця 1
|
№ п/п |
Назва параметру |
Одиниця вимірювання |
Номінальне значення |
Допустимі відхилення |
|
1. |
Витрата вторинного повітря |
м3/год |
90 |
±3 |
|
2. |
Витрата вторинного повітря |
м3/год |
40 |
±3 |
|
3. |
Тиск на вході камери |
кПа |
100 |
±2 |
|
4. |
Температура в змішувальній камері |
0С |
100 |
±5 |
|
5. |
Вологість матеріалу на виході з сушильної камери |
% |
10 |
±1 |
|
6. |
Витрата палива |
м3/год |
50 |
±3 |
|
7. |
ТИСК в змішувальній камері |
кПа |
80 |
±2 |
.3 Функції автоматизованої системи
управління об’єктом періодичної дії
Комп'ютери та інша мікропроцесорна техніка, впроваджені в промисловість, сприяла тому, що в даній галузі стали використовуватися новітні, технічно складні автоматизовані системи управління.
При автоматизації процесу сушіння треба застосувати таку систему, яка б забезпечила проведення сушіння в режимі, близькому до оптимального, тобто повинні бути отримані задані параметри Q при максимальних значеннях параметрів Е. Ця задача може вирішуватися при застосуванні самонастроювальних систем, що вибирають таку комбінацію керуючих параметрів У, що забезпечують екстремальне значення параметра F.
Багатофункціональність автоматизованої системи управління ґрунтується на можливості різноманітного графічного відображення інформації. Так сучасні системи дозволяють оперативно створювати динамічні мнемосхеми, графіки, таблиці і т.п. Робота проводиться не тільки з реальними даними, але і з тими, що були збережені і архівовані. Все це дозволяє працювати настільки оперативно, щоб вчасно отримати сигнали тривог про аварійну ситуацію, простоях, щоб ефективніше здійснювати управління виробництвом і отримувати якісну продукцію.
Автоматизація технологічного процесу повинна містити у собі програмне регулювання, контроль, реєстрацію, дискретне управління, захист, блокування та сигналізацію технологічних параметрів.
Отже можна зробити відповідний висновок:
Керуванню підлягають:
Витрата подачі палива та повітря в агрегат;
Контролю підлягають:
Витрата подачі палива та повітря в агрегат;
Температура в камері сушіння;
Тиск в камері сушіння;
В’язкість сухого матеріалу.
Сигналізації підлягають:
Температура в камері сушіння;
В’язкість сухого матеріалу.
Система захисту повинна забезпечувати зупинку електродвигунів при перевищенні допустимих значень технологічних параметрів процесу.
Визначаємо функціональні ознаки СА
та оформляємо їх таблицю:
Таблиця 2
Обсяг автоматизації Назва параметру
Реєстрація
Сигналізація
Керування
Індикація
1
Витрата співвідношення палива та повітря
+
+
2
Температура в камері сушіння
+
+
+
+
3
Тиск в камері сушіння
+
+
4
Вязькість сухого матеріалу
+
+
+
+
Розділ 2. Розроблення
автоматизованої системи управління технологічним об’єктом періодичної дії
.1 Вибір технічних засобів
автоматизації для реалізації функцій автоматизованої системи управління
об’єктом періодичної дії
Для даної АСУТП з мікропроцесорних засобів автоматизації обираємо ПЛК МІК-52 українського підприємства "Мікрол".
МІК-52 - це компактний малоканальний багатофункціональний мікропроцесорний контролер, призначений для автоматичного регулювання та логічного управління технологічними процесами.
Архітектура контролера забезпечує можливість вручну або автоматично включати, відключати, перемикати контури регулювання. У поєднанні з обробкою аналогових сигналів контролер МІК-52 дозволяє виконувати також логічні перетворення сигналів і виробляти не тільки аналогові або імпульсні, а й дискретні команди управління. Логічні функціональні блоки формують логічну програму крокового управління із завданням контрольного часу на кожному кроці. У поєднанні з обробкою дискретних сигналів контролер дозволяє виконувати також різноманітні функціональні перетворення аналогових сигналів і виробляти не тільки дискретні, але і аналогові сигнали.